Sensoren voor blik- en drankverpakkingslijnen
Een snelle drankverpakkingslijn vraagt niet alleen om een sensor die een blik of fles ziet. Detectie moet stabiel blijven bij hoge snelheid, korte productafstanden, reflecterend aluminium, transparant glas of PET, vocht, reiniging en continu bedrijf.
Indusen ondersteunt machinebouwers en technische diensten met objectdetectie, encoderfeedback, condition monitoring en industriële verlichting. De optimale oplossing wordt bepaald door object, materiaal, snelheid, montage, omgeving en besturing.
Welke sensoren worden gebruikt in een bottling- of canning line?
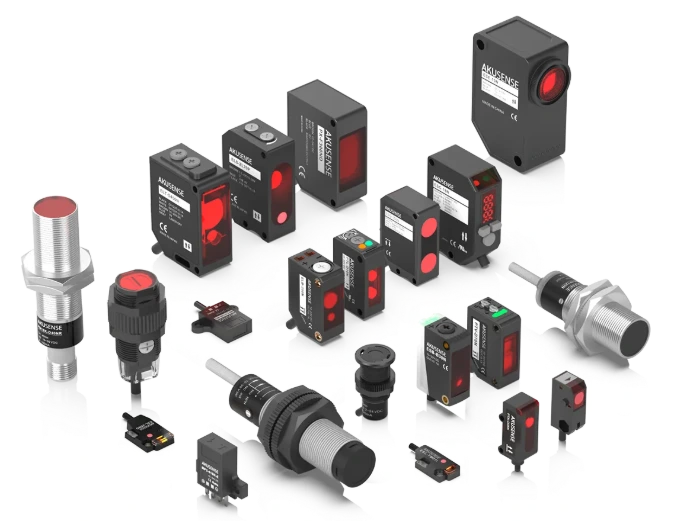
Een bottling- of canning line gebruikt meestal meerdere technieken naast elkaar. Optische sensoren zijn breed inzetbaar voor fles- en productdetectie, inductieve sensoren kunnen metalen objecten en machineposities bewaken, capacitieve sensoren kunnen in bepaalde toepassingen niet-metalen materialen of vloeistof detecteren en encoders meten positie of snelheid. Daarnaast kunnen trillingssensoren de mechanische conditie van aandrijvingen bewaken en helpt gecontroleerde verlichting bij operatorzicht en visioninspectie.
Welke sensor voor welke toepassing?
Gebruik deze richtingen als startpunt. In snelle verpakkingslijnen zijn lijnsnelheid, minimale productafstand, reflectie, montagepositie en PLC-verwerking vaak net zo belangrijk als het detectieprincipe zelf.
Inductief of optisch beoordelen
Aluminium is met inductieve technologie detecteerbaar, maar het praktische bereik is materiaal- en sensorafhankelijk. Optische detectie kan eveneens geschikt zijn.
Richting: Xecro / STS / Omron / Telemecanique.Gespecialiseerde transparantdetectie
Transparantie, gebogen oppervlakken en reflecties maken een gewone diffuse fotocel niet in iedere opstelling betrouwbaar.
Richting: Omron E3Z-B / Telemecanique XUMT.Snelle foto-elektrische detectie
Controleer naast de sensor ook productafstand, schakelfrequentie, kabelingang en PLC-ingangsfiltering.
Richting: Omron / Telemecanique / Xecro.Optische of contrastdetectie
Een labelrand, drukmarkering of registratiepunt stelt andere eisen dan alleen productaanwezigheid.
Richting: Omron E3S-DC / optische sensor.Encoder of meetwiel
Kies tussen meting van de aandrijfas en een meetwiel dat de werkelijke beweging van materiaal of transportband volgt.
Richting: Wachendorff Automation.Trillingssensor
Objectdetectie bewaakt het proces; trillingsbewaking kan helpen veranderingen in motor, lager, pomp of gearbox zichtbaar te maken.
Richting: Hansford Sensors.Gecontroleerde industriële verlichting
Reflecterend aluminium, glas en PET kunnen sterk reageren op wisselende invalshoek en omgevingslicht.
Richting: DIANA cameraverlichting.Sensoren per processtap in de drankverpakkingslijn
Een snelle lijn kan verschillende fabrikanten en sensorprincipes naast elkaar gebruiken. De sensor die een leeg blik telt hoeft technisch niets gemeen te hebben met de encoder die een printer synchroniseert of de accelerometer op de aandrijving.
Lege blik- en flesaanvoer
Aanwezigheid, telling, productafstand en opstopping moeten betrouwbaar worden bewaakt terwijl producten dicht achter elkaar bewegen.
Foto-elektrisch voor brede objectdetectie, inductief bij geschikte metalen objecten of area sensing wanneer één straal onvoldoende is.
Vulstation
Controleer of blik of fles werkelijk aanwezig en gepositioneerd is vóór het vullen en bewaak waar nodig vulkop-, klep- of machineposities.
Optische productdetectie, inductieve machinepositiedetectie of capacitieve niveaudetectie wanneer product en verpakking dit toelaten.
Dop-, kroonkurk- en sluitcontrole
Aanwezigheid van een dop of sluiting kan optisch, inductief of capacitief worden gecontroleerd; correcte stand of beschadiging kan een visiontaak worden.
Foto-elektrisch, inductief, capacitief of vision afhankelijk van materiaal en gewenste controle.
Etikettering
Labelaanwezigheid, begin/einde, registratiemerk en labelpositie moeten met de werkelijke productbeweging worden gesynchroniseerd.
Optische sensor, contrast-/marksensor en encoderfeedback voor timing en positie.
Datum-, batch- en lotcodering
Inkjet, laser marking, thermal printing en labelprinting moeten hun positie afstemmen op snelheid en productbeweging.
Encoderfeedback op aandrijfas of meetwielsysteem op het bewegende oppervlak, afhankelijk van wat werkelijk moet worden gemeten.
Accumulatie en bufferzones
Volle of lege zones, productstroom en opstopping beïnvloeden de hele lijn. Eén instabiel detectiepunt kan meerdere stations verstoren.
Foto-elektrische sensoren, area sensors en in specifieke metaaltoepassingen inductieve detectie.
Kratten, trays en secundaire verpakking
Detecteer trays, kratten, karton, carriers, palletiseerposities en mechanische eindstanden.
Optisch voor verpakking en product, inductief voor metalen machineposities of carriers.
Conveyor snelheid en synchronisatie
Werkelijke snelheid kan bepalend zijn voor timing tussen vul-, sluit-, label- en printstations.
Incrementele encoder, absolute feedback waar positie nodig is, of meetwielsysteem voor materiaalbeweging.
Conditiebewaking van roterende aandrijvingen
Motoren, lagers, reductoren, pompen en conveyors draaien vaak lange productieruns en kunnen worden gevolgd op verandering in trillingsgedrag.
IEPE/AC accelerometer voor analyse of 4–20 mA vibration transmitter voor continue overall-bewaking.
Vision, machine- en statusverlichting
Controleer dop, etiket, code, flesvorm of blikschade met stabiele belichting en geef machinestatus lokaal zichtbaar weer.
Camera- en visionverlichting, witte machineverlichting en RGB/RGBW-statusverlichting.
Producten en technologieën die in dranklijnen relevant kunnen zijn
Deze voorbeelden zijn bedoeld om de technische richting concreet te maken. Ze zijn niet automatisch geschikt voor iedere machinezone. Bij vocht, intensieve reiniging of direct productcontact moeten omgevingseisen altijd per exacte uitvoering worden gecontroleerd.
Omron E3Z-B
Omron positioneert de E3Z-B specifiek voor transparante flesdetectie. Daarmee is deze productrichting relevant voor glazen en transparante kunststof flessen waar een gewone diffuse fotocel niet altijd voldoende signaalmarge geeft.
Telemecanique XUMT
XUMT is een compacte transparant-reflexsensor die door Telemecanique Sensors voor packaging en transparante objecten wordt aangeboden. Afhankelijk van de uitvoering zijn teach en IO-Link beschikbaar.
Xecro / STS inductieve sensoren
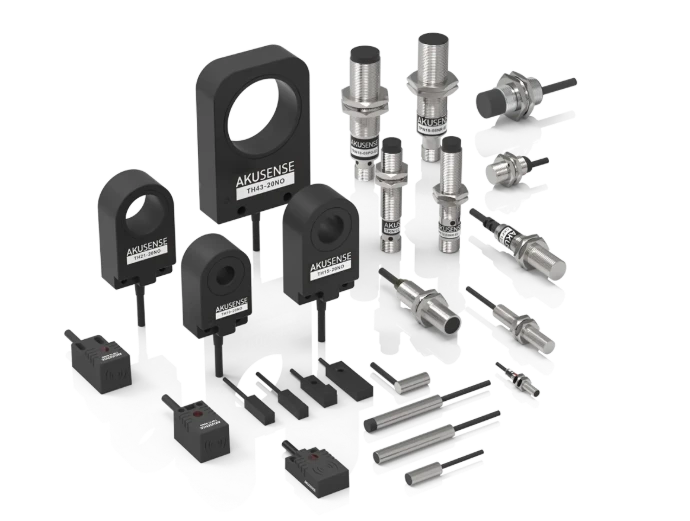
Voor metalen carriers, kleppen, eindposities en in sommige toepassingen ook aluminium blik kan inductieve detectie interessant zijn. Let erop dat het effectieve detectiebereik van inductieve sensoren afhankelijk kan zijn van het metaaltype.

Wachendorff WDG 58V
Wachendorff positioneert de WDG 58V specifiek voor de food- en beverage-industrie. De fabrikant vermeldt voor deze serie onder andere IP67 + IP69K en specifieke materiaal- en reinigingsbestendigheid. Controleer alsnog de concrete reinigingsprocedure, montage en elektrische uitvoering.
Hansford HS-100 / vibration monitoring
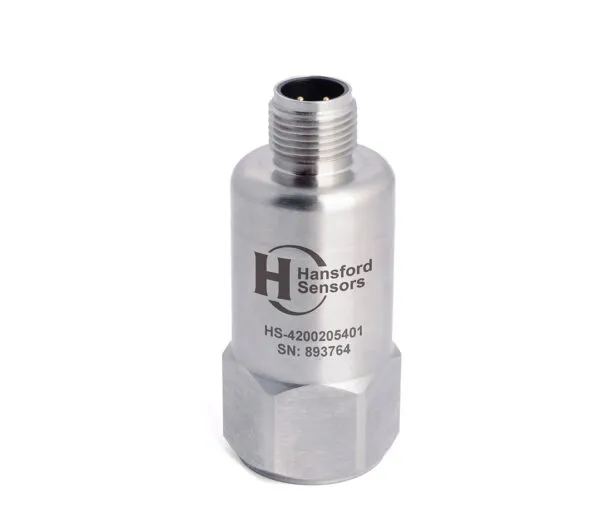
De HS-100 is een industriële IEPE/AC accelerometer voor trillingsanalyse. Hansford noemt food & drink expliciet als toepassingssector voor onder andere conveyors, motoren, pompen en andere roterende machines.
DIANA industriële verlichting
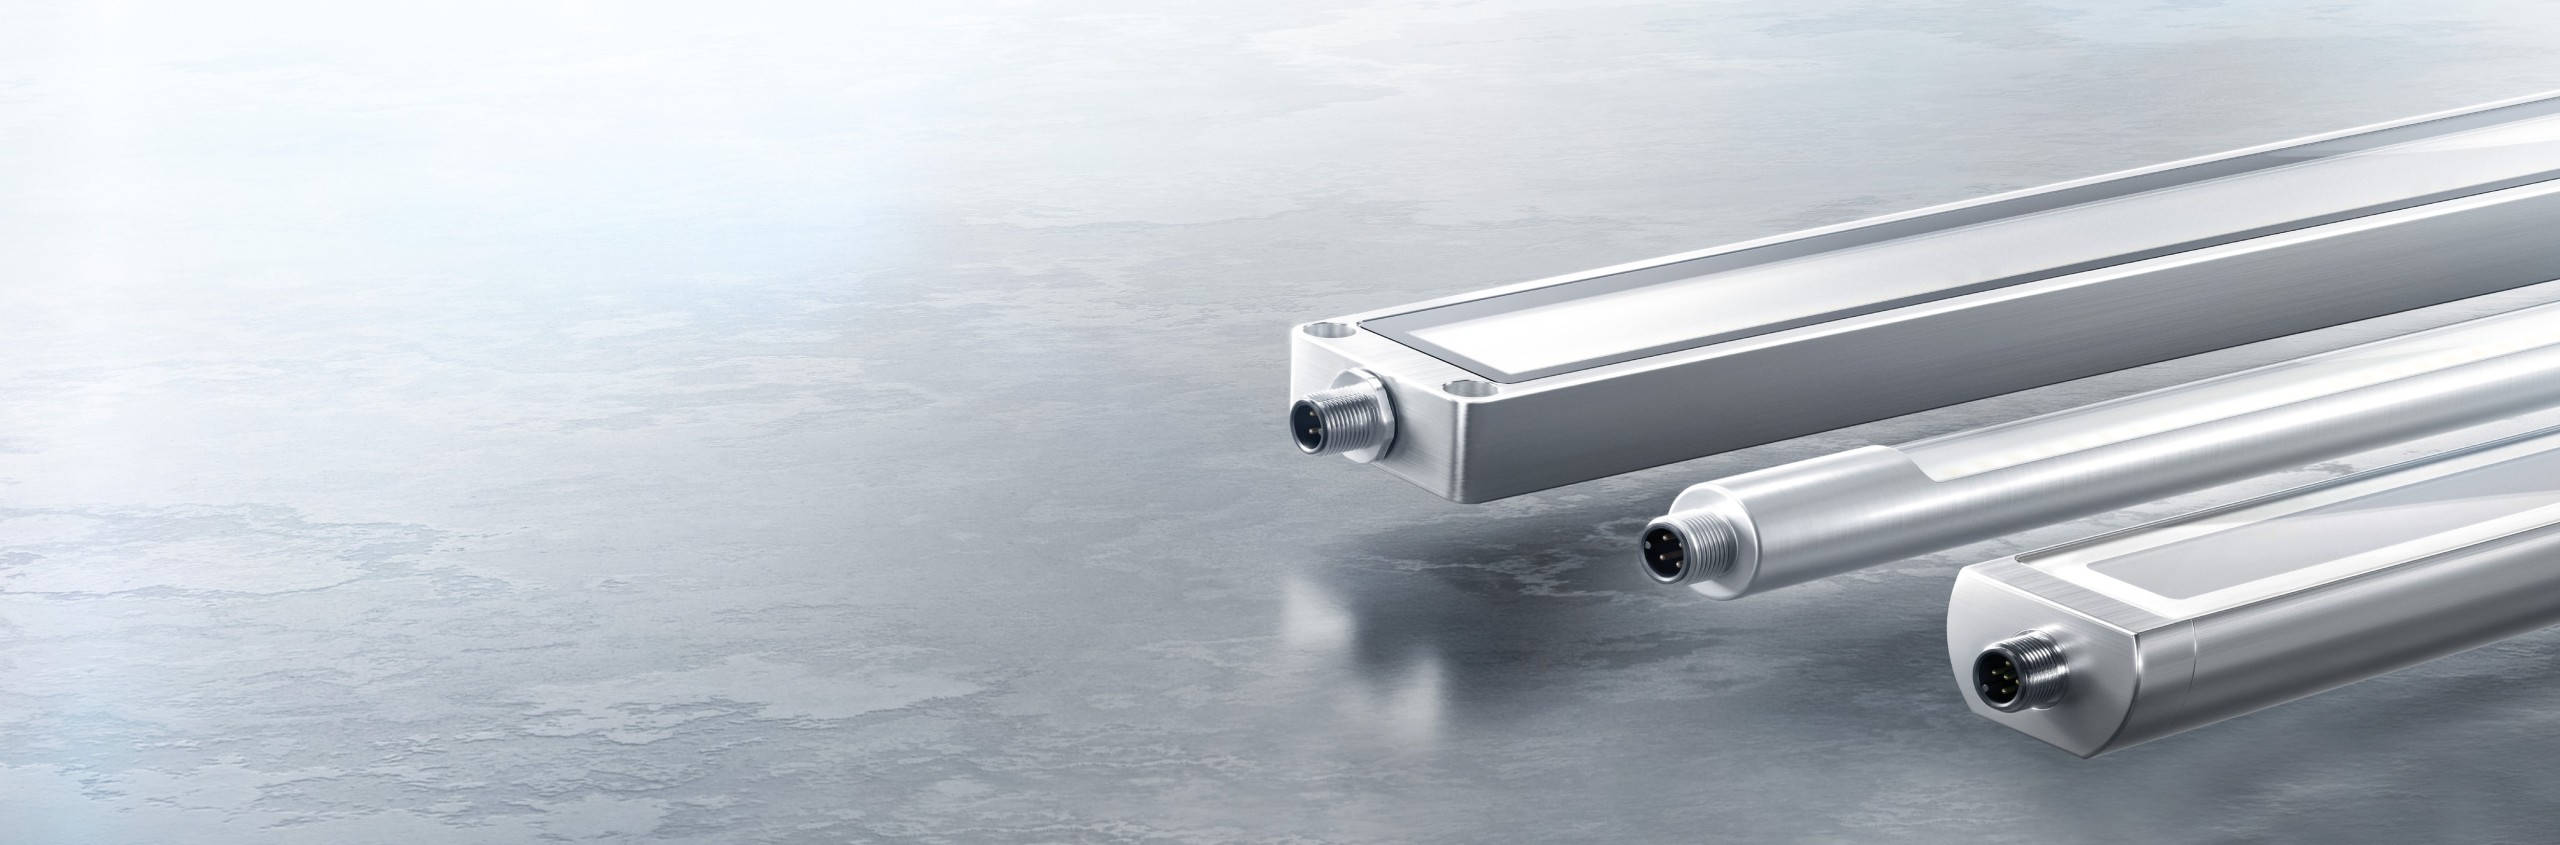
DIANA levert machine-, status- en cameraverlichting. Daarmee kan één verpakkingsmachine zowel functioneel worden verlicht als voorzien van visuele statuscommunicatie en gecontroleerde belichting voor vision.
Aluminium blikken betrouwbaar detecteren
Een aluminium blik is met een inductieve sensor detecteerbaar, maar dat betekent niet dat iedere inductieve sensor dezelfde schakelafstand haalt als op staal. Materiaalrespons, sensorconstructie, montage en gewenste schakelmarge bepalen of inductief praktisch genoeg bereik geeft. Optische detectie kan eveneens geschikt zijn, maar reflecterend aluminium kan de lichtrespons sterk laten variëren. Daarom bestaat er geen universele winnaar.
Inductieve detectie
Interessant wanneer de sensor dicht genoeg bij het blik kan worden gemonteerd en een metalen target betrouwbaar moet worden herkend zonder afhankelijk te zijn van kleur of optische reflectie.
Controleer het nominale bereik voor de gekozen sensortechniek, correctiefactoren voor aluminium indien van toepassing, flush/non-flush montage, productafstand en metalen omgeving rond de sensor.
Relevant: Xecro / STS.Optische detectie
Interessant wanneer meer detectieafstand nodig is of de mechanische opbouw beter past bij een optische sensor. De uitdaging zit in glans, reflectiehoeken, achtergrond en de kleine ruimte tussen producten.
In een snelle canning line moet daarnaast worden gecontroleerd of sensorrespons, pulsduur en PLC-filtering voldoende marge laten bij de hoogste productiesnelheid.
Relevant: Omron / Telemecanique / Xecro.Problemen met betrouwbare blikdetectie?
Stuur een korte video van de lijn en vermeld lijnsnelheid, minimale afstand tussen blikken, detectieafstand en beschikbare montagepositie.
Transparante PET- en glazen flessen detecteren
Transparante flessen zijn optisch lastiger dan ondoorzichtige producten. Licht gaat gedeeltelijk door het materiaal, gebogen oppervlakken geven veranderlijke reflecties en wanddikte, waterdruppels, condens, productkleur en achtergrond beïnvloeden het ontvangen signaal.
Waarom een gewone diffuse fotocel niet altijd stabiel is
Bij diffuse detectie moet voldoende licht via het product naar de ontvanger terugkomen. Een heldere fles kan dat signaal juist grotendeels doorlaten of het afhankelijk van de ronding een andere richting op reflecteren.
Daardoor kan de detectiemarge veranderen tussen lege en gevulde flessen, verschillende kleuren PET, natte flessen of afwijkende flesvormen. Een transparantsensor is specifiek op dit soort kleine optische verschillen gericht.
Omron E3Z-B en Telemecanique XUMT
Omron noemt de E3Z-B expliciet een sensor voor transparante bottle detection. Telemecanique Sensors positioneert XUMT als packaging-sensor voor transparante objecten. Dat maakt beide families relevante richtingen voor PET- en glasdetectie.
De uiteindelijke keuze blijft afhankelijk van afstand, reflector, montagehoek, lijnsnelheid, flesvorm, condens, gewenste uitgang en aansluiting. Bij kritische toepassingen is een test met het echte product verstandig.
Sensoren bij vullen, sluiten en etiketteren
Rond het vul- en sluitproces lopen objectdetectie, machinepositiedetectie en synchronisatie door elkaar. Kies daarom per controlepunt wat de besturing werkelijk moet weten.
Verpakking aanwezig vóór vullen
Detecteer of blik of fles werkelijk in positie staat voordat een vulcyclus start. Optisch is vaak logisch; bij metalen machineposities kan inductief eenvoudiger zijn.
Controleer snelheid, positie en reinigingsomgeving.Vloeistofdetectie is productafhankelijk
Capacitief kan in bepaalde situaties vloeistof door een niet-metalen wand detecteren, maar medium, wanddikte, schuim, vocht en productopbouw beïnvloeden de betrouwbaarheid.
Richting: Xecro capacitief, eerst applicatie beoordelen.Aanwezigheid of correcte plaatsing?
Een simpele aan/uit controle kan met een discrete sensor; voor stand, scheefstand of beschadiging kan vision beter passen.
Optisch · inductief · capacitief · vision.Label aanwezig of registratiemerk?
Een etiket aanwezig melden is een andere taak dan een kleine printmark detecteren. Omron E3S-DC is een actuele color-mark sensor voor verpakkingstoepassingen.
Optisch / contrast- of marksensor.Etiketpositie koppelen aan beweging
Wanneer labelapplicatie of printing gekoppeld moet worden aan werkelijke bandsnelheid, kan encoderfeedback naast de detectiesensor nodig zijn.
Richting: Wachendorff encoderfeedback.Compacte sensoren of fiber
In compacte etiketteer- of sluitstations kan bouwruimte de technologiekeuze bepalen. Een compacte optische of fiber-oplossing kan mechanisch beter integreerbaar zijn.
Bekijk montage vóór selectie.Producttelling en accumulatie op transportbanen
Bij hoge capaciteit kan een sensor technisch ieder product detecteren en toch in de praktijk producten missen. De complete keten van optiek, sensorrespons, pulsduur, minimale productafstand en PLC-ingangsfiltering moet snel genoeg zijn.
Hoe tel je blikken op een snelle conveyor?
Zorg eerst voor een duidelijke overgang tussen product en vrije ruimte. Vervolgens moet de sensor elke overgang snel genoeg kunnen verwerken. Bij sterk reflecterende blikken kan een vaste montagehoek en voldoende signaalmarge belangrijker zijn dan een zo groot mogelijke detectieafstand.
Controleer ook de PLC. Een ingang met te lange filtertijd kan een korte sensorpuls wegfilteren, zelfs wanneer de sensor zelf het blik correct ziet.
Accumulatie is meer dan alleen tellen
Bufferzones moeten bijvoorbeeld kunnen aangeven of een zone vol, leeg of geblokkeerd is. Bij producten die dicht tegen elkaar staan, kan één smalle lichtstraal onvoldoende informatie geven.
Xecro crossed-beam area sensors vormen meerdere gekruiste lichtstralen en kunnen relevant zijn voor bredere of onregelmatige productstromen. Dit zijn detectielichtschermen en niet automatisch veiligheidslichtschermen.
Sensor mist producten bij hogere snelheid?
De oorzaak kan zitten in sensorrespons, productafstand, montage, reflectie of PLC-filtering. Stuur snelheid en een korte video mee.
Encoderfeedback voor snelheid en synchronisatie
Detectiesensoren vertellen waar een product is; een encoder vertelt hoe de machine of het materiaal beweegt. In een snelle verpakkingslijn kan die feedback nodig zijn om stations betrouwbaar met elkaar te synchroniseren.
Encoder op aandrijfas of meetwiel?
Een encoder rechtstreeks op een aandrijfas meet de rotatie van die as. Dat is nuttig voor motor- of conveyorfeedback, maar het zegt niet altijd exact hoe snel product of folie beweegt wanneer slip mogelijk is.
Een meetwiel dat rechtstreeks over het bewegende materiaal of de band loopt, meet de lokale verplaatsing. Daardoor kan een meetwielsysteem relevant zijn voor lengte, printing, labeling en toepassingen waarin slip tussen aandrijving en materiaal moet worden vermeden of zichtbaar wordt.
Selecteer op as/flens of meetwielmechanica, resolutie, maximaal toerental, uitgangssignaal, voeding, kabel/connector en de omgevingscondities.
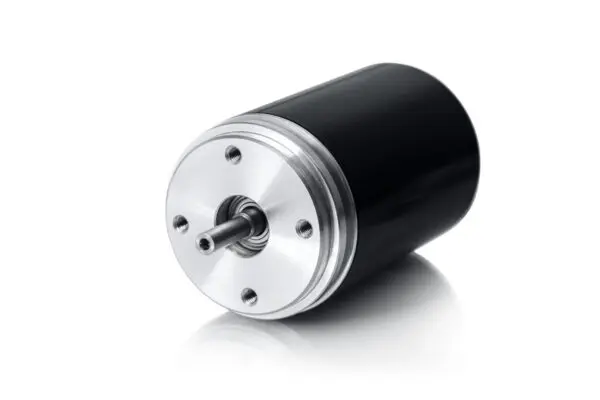
Kijk dan niet alleen naar de IP-klasse. Reinigingsdruk, temperatuur, reinigingsmiddel, materiaal, asafdichting, connector en montage bepalen samen of een encoder langdurig in de betreffende zone kan functioneren. Wachendorff WDG 58V is een concrete food & beverage-productrichting, maar ook daarbij moet de gekozen uitvoering tegen de werkelijke toepassing worden gecontroleerd.
Snelheid of positie betrouwbaar terugkoppelen?
Indusen kan helpen bij de keuze tussen encoder op aandrijfas, meetwielsysteem of een andere feedbackoplossing.
Condition monitoring van motoren, lagers en conveyors
Een trillingssensor detecteert niet of een blik of fles aanwezig is. Hij heeft een andere functie: het mechanische gedrag van roterende apparatuur volgen. Hansford noemt food & drink als toepassingssector voor onder andere motors, pumps, fans, gearboxes en conveyors.
Trillingsbewaking kan veranderingen in trillingsniveau en -gedrag zichtbaar maken die bijvoorbeeld samenhangen met lagerconditie, onbalans, uitlijning of mechanische speling. Dat kan onderdeel zijn van een preventieve onderhoudsstrategie, maar is geen garantie dat iedere toekomstige storing automatisch wordt voorspeld.
Voor dynamische analyse kan een IEPE/AC accelerometer zoals de Hansford HS-100 relevant zijn. Voor directe continue koppeling met PLC of SCADA zijn binnen het Hansford-programma ook 4–20 mA vibration transmitters beschikbaar.
Aandrijvingen en lagers bewaken?
Bespreek met Indusen welk trillingssignaal, meetprincipe en montagepunt bij de machine en onderhoudsstrategie passen.
Visioninspectie van blik, fles, dop en etiket
Vision wordt relevant zodra de vraag niet meer alleen “aanwezig of niet” is. Denk aan doppositie, etiketstand, OCR, barcode/datamatrix, batchcode, flesvorm of beschadiging. Glanzend aluminium en transparante of reflecterende flessen stellen juist hoge eisen aan de belichting.
Reproduceerbare belichting is onderdeel van de visionoplossing
Een goede camera is niet voldoende wanneer de verlichting tussen producten of gedurende de dag varieert. Camera, lens, product, achtergrond en verlichting moeten als één optische opstelling worden beoordeeld.
DIANA biedt verschillende vormen van cameraverlichting, waaronder bar lights, ring lights, line lights, coaxial lights, tunnel lights en backlights. De juiste vorm wordt bepaald door de inspectietaak en de reflectie-eigenschappen van het product.
Backlight
Voor contour, diameter, hoogte, flesvorm en productaanwezigheid wanneer een scherp silhouet gewenst is.
Ring light
Voor gelijkmatige verlichting rond de camera bij compacte inspectieopstellingen.
Coaxiale verlichting
Kan relevant zijn voor vlakke en reflecterende oppervlakken waarbij gecontroleerde frontale inval nodig is.
Line light
Interessant bij snel bewegende verpakkingen of inspectie over een smalle lijn.
Tunnel light
Kan helpen een complex object van meerdere kanten zo egaal mogelijk te belichten.
Bar light
Flexibele lichtbron voor gerichte inval vanuit één of meerdere gekozen hoeken.

Camera-inspectie instabiel door reflecties?
Bij glanzend aluminium, glas en PET kan de juiste verlichting een groot verschil maken in contrast en reproduceerbaarheid.
DIANA machine- en statusverlichting in verpakkingsmachines
Een moderne canning of bottling machine heeft naast betrouwbare detectie ook goede visuele communicatie nodig. Geïntegreerde verlichting kan zicht geven op vul-, sluit- en inspectiezones en tegelijk machinestatus zichtbaar maken.
Machineverlichting
Functionele LED-verlichting kan operators en servicemonteurs helpen bij storingsanalyse, onderhoud, omstellen, reinigen en productcontrole. Vooral gesloten machinezones en moeilijk bereikbare delen profiteren van verlichting die al in het machineontwerp is geïntegreerd.
Een passende uitvoering wordt gekozen op basis van beschikbare ruimte, lichtverdeling, aansluiting, montage en omgeving. Claim geen washdown- of food-grade-geschiktheid zonder de exacte productdocumentatie te controleren.
Statusverlichting
Geïntegreerde RGB- of RGBW-verlichting kan functioneren als aanvulling op een traditionele signaaltoren. Een machinebouwer kan bijvoorbeeld productie, aandacht, storing of operatoractie direct op of in de machine tonen.
Een mogelijke kleurcodering is groen voor productie, geel/oranje voor aandacht, rood voor storing en blauw voor een proces- of operatorstatus. De daadwerkelijke kleurcodering en logica worden door de machinebouwer bepaald.
Binnen DIANA zijn multicolor- en IO-Link-uitvoeringen aantoonbaar beschikbaar, maar functionaliteit verschilt per serie en uitvoering.
Welke techniek past bij welke functie in de dranklijn?
Onderstaande tabel is een eerste selectiehulp. De uiteindelijke keuze moet worden gecontroleerd op de concrete productgeometrie, snelheid, montage, omgeving en elektrische interface.
| Proces / functie | Typische uitdaging | Mogelijke techniek | Relevante fabrikant |
|---|---|---|---|
| Aluminium blik detecteren | Metaal, reflectie, hoge snelheid, kleine tussenruimte | Inductief / optisch | Xecro / STS / Omron / Telemecanique |
| Transparante PET-fles | Lichttransmissie en gebogen oppervlak | Gespecialiseerde transparantdetectie | Omron / Telemecanique |
| Glazen fles | Reflectie, transparantie, condens | Speciale optische sensor | Omron / Telemecanique |
| Product tellen | Korte pulsduur bij hoge lijnsnelheid | Snelle foto-elektrische detectie | Omron / Telemecanique / Xecro |
| Accumulatie | Veel producten dicht bij elkaar | Optisch / area sensor | Xecro / Omron / Telemecanique |
| Vulpositie | Product én machinepositie bewaken | Optisch / inductief | Omron / Xecro / STS |
| Dop aanwezig | Kleine component, wisselend materiaal | Optisch / inductief / capacitief / vision | Toepassingsafhankelijk |
| Etiket detecteren | Dun materiaal, positie, achtergrond | Optisch / vorksensor / vision | Omron / Telemecanique / Xecro |
| Registratiemarkering | Klein kleur- of contrastverschil | Contrast-/marksensor | Omron |
| Conveyor snelheid | Reproduceerbare synchronisatie | Encoder / meetwiel | Wachendorff |
| Batch- en datumprinting | Positie en snelheid combineren | Encoderfeedback | Wachendorff |
| Aandrijfconditie | Lager-, uitlijn- en trillingsverandering | Trillingssensor / accelerometer | Hansford Sensors |
| Camerainspectie | Reflectie en wisselend omgevingslicht | Vision + gecontroleerde verlichting | DIANA voor verlichting |
| Machine-interieur | Operatorzicht en onderhoud | Machineverlichting | DIANA |
| Machinestatus | Snelle lokale visuele informatie | RGB / RGBW-statusverlichting | DIANA |
Welke Indusen-fabrikant past bij welke toepassing?
Binnen één drankverpakkingslijn is het logisch dat meerdere fabrikanten naast elkaar worden gebruikt. De toepassing bepaalt het sensorprincipe; pas daarna volgt de product- en merkselectie.
Omron
Relevant voor foto-elektrische productdetectie, transparante flessen, kleur-/contrastmarkeringen en diverse snelle machinefuncties.
Bekijk Omron →Telemecanique Sensors
Compacte foto-elektrische sensoren en specifieke transparantdetectie, onder andere voor packagingtoepassingen.
Bekijk Telemecanique Sensors →Xecro
Inductieve, capacitieve en optische sensoren, vorksensoren, frame- en area sensors voor compacte of afwijkende detectietaken.
Bekijk Xecro →STS Electronics
Praktische sensortechniek voor metalen machineposities, eindstanden, carriers en retrofit van bestaande detectiesensoren.
Bekijk STS Electronics →Wachendorff Automation
Encoders en meetsystemen voor conveyorfeedback, printing, etikettering, positionering en synchronisatie.
Bekijk Wachendorff →Hansford Sensors
Industriële vibration sensors, 4–20 mA transmitters en IEPE accelerometers voor roterende machines en conveyors.
Bekijk Hansford Sensors →DIANA Electronic-Systeme
Industriële machineverlichting, geïntegreerde statusverlichting en specifieke verlichting voor camera- en visiontoepassingen.
Bekijk DIANA →Welke gegevens hebben wij nodig?
Bij snelle lijnen is een korte video vaak minstens zo waardevol als een datasheet. Daarmee worden productafstand, beweging, reflectie, montage en mogelijke verstoringen direct zichtbaar.
Veel detectiepunten bevinden zich buiten een directe productzone en kunnen prima met reguliere industriële sensortechniek worden opgelost. Voor locaties die intensief worden gereinigd of aanvullende hygiënische eisen hebben, moeten beschermingsgraad, materiaal, afdichting, connector, kabel en eventuele chemische bestendigheid per exacte productuitvoering worden gecontroleerd. Een merk of sensorfamilie wordt daarom niet automatisch als “food-grade” aangeduid.
Verder zoeken vanuit het concrete lijnprobleem
Deze pagina behandelt de complete canning- en bottling-line. Voor een specifiek detectie- of vervangingsvraagstuk vindt u hieronder gerichtere verdieping.
Veelgestelde vragen over sensoren in blik- en drankverpakkingslijnen
Kan een inductieve sensor een aluminium blik detecteren?
Ja, aluminium is elektrisch geleidend en kan met inductieve technologie worden gedetecteerd. Het praktische schakelbereik kan echter verschillen van dat op staal en hangt af van de sensorconstructie. Controleer daarom het bereik op aluminium, de montagewijze en de gewenste schakelmarge. Bij grotere detectieafstanden kan optische detectie eveneens een geschikte route zijn. De beste keuze hangt af van snelheid, ruimte en montage.
Welke sensor gebruik ik voor blikdetectie?
Voor een aluminium of stalen blik kunnen zowel inductieve als optische sensoren worden gebruikt. Inductief is onafhankelijk van kleur en glans, maar vraagt voldoende korte afstand. Optisch kan meer montagevrijheid geven, maar reflectie en achtergrond moeten worden beheerst. Bij een snelle canning line moeten daarnaast sensorrespons, minimale afstand tussen blikken en PLC-filtering worden meegenomen.
Welke sensor detecteert transparante PET-flessen?
Gebruik bij voorkeur een sensor die voor transparante objecten is ontwikkeld. Omron E3Z-B en Telemecanique XUMT zijn relevante productrichtingen. Flesvorm, wanddikte, kleur, condens, achtergrond en detectieafstand kunnen de signaalmarge beïnvloeden. Voor een kritische bottling line is testen met de werkelijke PET-fles en montagepositie aan te raden.
Waarom werkt een gewone fotocel niet altijd betrouwbaar op glas?
Glas laat veel licht door en gebogen oppervlakken kunnen licht in een andere richting reflecteren. Daardoor verandert het ontvangen sensorsignaal soms maar beperkt wanneer een fles passeert. Condens, waterdruppels, verschillende flesvormen en achtergrond kunnen dit verder beïnvloeden. Transparantdetectie is specifiek ontworpen om kleinere veranderingen in het optische pad betrouwbaar te herkennen.
Hoe kunnen blikken op hoge snelheid worden geteld?
Zorg voor een sensoropstelling die een duidelijke puls per product geeft en controleer of de complete signaalketen snel genoeg is. Niet alleen de sensorrespons telt: ook de minimale afstand tussen producten, pulsduur, PLC-scan en ingangsfiltijd kunnen bepalen of ieder blik wordt geregistreerd. Een korte video en de lijnsnelheid zijn daarom belangrijke gegevens bij de selectie.
Welke sensor gebruik ik voor dopcontrole?
Voor alleen aanwezigheid kan een optische, inductieve of capacitieve sensor voldoende zijn, afhankelijk van dopmateriaal en montage. Bij controle op scheefstand, beschadiging, logo, kleur of correcte positie kan vision geschikter zijn. Bepaal daarom eerst of alleen een binaire “dop aanwezig”-controle nodig is of een echte kwaliteitsinspectie.
Hoe detecteer ik een ontbrekend etiket?
Dat hangt af van labelmateriaal, achtergrond en beschikbare detectiepositie. Een optische sensor kan aanwezigheid controleren, terwijl een vorksensor interessant kan zijn wanneer label en drager door een vaste sleuf lopen. Voor registratie- of printmarks is een contrast-/marksensor relevant. Moet ook de positie of printkwaliteit worden gecontroleerd, dan kan vision nodig zijn.
Wanneer heb ik een encoder nodig in een verpakkingslijn?
Wanneer de besturing niet alleen moet weten dát een product aanwezig is, maar ook hoe snel of hoe ver de lijn beweegt. Encoderfeedback wordt onder andere gebruikt voor conveyor snelheid, etikettering, printing, lengte- meting en synchronisatie tussen stations. Kies mechanica, resolutie, signaal en voeding op basis van de besturing en toepassing.
Hoe meet ik de snelheid van een conveyor?
Een encoder kan rechtstreeks op een aandrijfas worden gemonteerd om rotatiesnelheid te meten. Een meetwielsysteem meet juist de beweging aan de band of het materiaal zelf en kan daarom interessant zijn wanneer slip relevant is. Welke methode beter past hangt af van mechanische toegankelijkheid, slip, gewenste nauwkeurigheid en meetdoel.
Kunnen trillingssensoren worden gebruikt op bottling lines?
Ja, voor roterende machineonderdelen zoals motoren, pompen, lagers, tandwielkasten en conveyors kan vibration monitoring relevant zijn. De trillingssensor bewaakt niet de fles of het blik, maar het mechanische gedrag van de aandrijving. Veranderingen kunnen informatie geven voor onderhoud, maar een trillingssensor voorspelt niet gegarandeerd iedere storing.
Welke verlichting gebruik ik bij camera-inspectie van aluminium blik?
Er is geen universele lichtvorm. Glanzend aluminium kan sterke spiegelende reflecties veroorzaken. Afhankelijk van inspectietaak kunnen bar lights, ring lights, coaxiale verlichting, backlight, line light of tunnel light relevant zijn. Camera, lens, blikoppervlak, achtergrond en gewenste kwaliteitscontrole moeten gezamenlijk worden getest.
Welke informatie is nodig om een bestaande sensor te vervangen?
Stuur fabrikant, volledig typenummer, foto's van sensor en typeplaatje, huidige functie, aansluiting en montagematen. Voeg bij een snelle productdetectie ook lijnsnelheid en minimale productafstand toe. Voor een encoder zijn daarnaast as- of holle-asmaat, flens, resolutie, uitgangssignaal en voedingsspanning belangrijk.
Sensor, encoder of verlichting nodig voor een blik- of drankverpakkingslijn?
Stuur een foto of video, het product, de lijnsnelheid, het huidige component, de gewenste functie en eventuele technische eisen. Indusen beoordeelt welke technologie en fabrikant technisch op de toepassing aansluiten en kan bij bestaande machines ook een vervangingsroute onderzoeken.
Sensoren voor blik- en drankverpakkingslijnen
Een snelle drankverpakkingslijn vraagt niet alleen om een sensor die een blik of fles ziet. Detectie moet stabiel blijven bij hoge snelheid, korte productafstanden, reflecterend aluminium, transparant glas of PET, vocht, reiniging en continu bedrijf.
Indusen ondersteunt machinebouwers en technische diensten met objectdetectie, encoderfeedback, condition monitoring en industriële verlichting. De optimale oplossing wordt bepaald door object, materiaal, snelheid, montage, omgeving en besturing.
Welke sensoren worden gebruikt in een bottling- of canning line?
Een bottling- of canning line gebruikt meestal meerdere technieken naast elkaar. Optische sensoren zijn breed inzetbaar voor fles- en productdetectie, inductieve sensoren kunnen metalen objecten en machineposities bewaken, capacitieve sensoren kunnen in bepaalde toepassingen niet-metalen materialen of vloeistof detecteren en encoders meten positie of snelheid. Daarnaast kunnen trillingssensoren de mechanische conditie van aandrijvingen bewaken en helpt gecontroleerde verlichting bij operatorzicht en visioninspectie.
Welke sensor voor welke toepassing?
Gebruik deze richtingen als startpunt. In snelle verpakkingslijnen zijn lijnsnelheid, minimale productafstand, reflectie, montagepositie en PLC-verwerking vaak net zo belangrijk als het detectieprincipe zelf.
Inductief of optisch beoordelen
Aluminium is met inductieve technologie detecteerbaar, maar het praktische bereik is materiaal- en sensorafhankelijk. Optische detectie kan eveneens geschikt zijn.
Richting: Xecro / STS / Omron / Telemecanique.Gespecialiseerde transparantdetectie
Transparantie, gebogen oppervlakken en reflecties maken een gewone diffuse fotocel niet in iedere opstelling betrouwbaar.
Richting: Omron E3Z-B / Telemecanique XUMT.Snelle foto-elektrische detectie
Controleer naast de sensor ook productafstand, schakelfrequentie, kabelingang en PLC-ingangsfiltering.
Richting: Omron / Telemecanique / Xecro.Optische of contrastdetectie
Een labelrand, drukmarkering of registratiepunt stelt andere eisen dan alleen productaanwezigheid.
Richting: Omron E3S-DC / optische sensor.Encoder of meetwiel
Kies tussen meting van de aandrijfas en een meetwiel dat de werkelijke beweging van materiaal of transportband volgt.
Richting: Wachendorff Automation.Trillingssensor
Objectdetectie bewaakt het proces; trillingsbewaking kan helpen veranderingen in motor, lager, pomp of gearbox zichtbaar te maken.
Richting: Hansford Sensors.Gecontroleerde industriële verlichting
Reflecterend aluminium, glas en PET kunnen sterk reageren op wisselende invalshoek en omgevingslicht.
Richting: DIANA cameraverlichting.Sensoren per processtap in de drankverpakkingslijn
Een snelle lijn kan verschillende fabrikanten en sensorprincipes naast elkaar gebruiken. De sensor die een leeg blik telt hoeft technisch niets gemeen te hebben met de encoder die een printer synchroniseert of de accelerometer op de aandrijving.
Lege blik- en flesaanvoer
Aanwezigheid, telling, productafstand en opstopping moeten betrouwbaar worden bewaakt terwijl producten dicht achter elkaar bewegen.
Foto-elektrisch voor brede objectdetectie, inductief bij geschikte metalen objecten of area sensing wanneer één straal onvoldoende is.
Vulstation
Controleer of blik of fles werkelijk aanwezig en gepositioneerd is vóór het vullen en bewaak waar nodig vulkop-, klep- of machineposities.
Optische productdetectie, inductieve machinepositiedetectie of capacitieve niveaudetectie wanneer product en verpakking dit toelaten.
Dop-, kroonkurk- en sluitcontrole
Aanwezigheid van een dop of sluiting kan optisch, inductief of capacitief worden gecontroleerd; correcte stand of beschadiging kan een visiontaak worden.
Foto-elektrisch, inductief, capacitief of vision afhankelijk van materiaal en gewenste controle.
Etikettering
Labelaanwezigheid, begin/einde, registratiemerk en labelpositie moeten met de werkelijke productbeweging worden gesynchroniseerd.
Optische sensor, contrast-/marksensor en encoderfeedback voor timing en positie.
Datum-, batch- en lotcodering
Inkjet, laser marking, thermal printing en labelprinting moeten hun positie afstemmen op snelheid en productbeweging.
Encoderfeedback op aandrijfas of meetwielsysteem op het bewegende oppervlak, afhankelijk van wat werkelijk moet worden gemeten.
Accumulatie en bufferzones
Volle of lege zones, productstroom en opstopping beïnvloeden de hele lijn. Eén instabiel detectiepunt kan meerdere stations verstoren.
Foto-elektrische sensoren, area sensors en in specifieke metaaltoepassingen inductieve detectie.
Kratten, trays en secundaire verpakking
Detecteer trays, kratten, karton, carriers, palletiseerposities en mechanische eindstanden.
Optisch voor verpakking en product, inductief voor metalen machineposities of carriers.
Conveyor snelheid en synchronisatie
Werkelijke snelheid kan bepalend zijn voor timing tussen vul-, sluit-, label- en printstations.
Incrementele encoder, absolute feedback waar positie nodig is, of meetwielsysteem voor materiaalbeweging.
Conditiebewaking van roterende aandrijvingen
Motoren, lagers, reductoren, pompen en conveyors draaien vaak lange productieruns en kunnen worden gevolgd op verandering in trillingsgedrag.
IEPE/AC accelerometer voor analyse of 4–20 mA vibration transmitter voor continue overall-bewaking.
Vision, machine- en statusverlichting
Controleer dop, etiket, code, flesvorm of blikschade met stabiele belichting en geef machinestatus lokaal zichtbaar weer.
Camera- en visionverlichting, witte machineverlichting en RGB/RGBW-statusverlichting.
Producten en technologieën die in dranklijnen relevant kunnen zijn
Deze voorbeelden zijn bedoeld om de technische richting concreet te maken. Ze zijn niet automatisch geschikt voor iedere machinezone. Bij vocht, intensieve reiniging of direct productcontact moeten omgevingseisen altijd per exacte uitvoering worden gecontroleerd.
Omron E3Z-B
Omron positioneert de E3Z-B specifiek voor transparante flesdetectie. Daarmee is deze productrichting relevant voor glazen en transparante kunststof flessen waar een gewone diffuse fotocel niet altijd voldoende signaalmarge geeft.
Telemecanique XUMT
XUMT is een compacte transparant-reflexsensor die door Telemecanique Sensors voor packaging en transparante objecten wordt aangeboden. Afhankelijk van de uitvoering zijn teach en IO-Link beschikbaar.
Xecro / STS inductieve sensoren
Voor metalen carriers, kleppen, eindposities en in sommige toepassingen ook aluminium blik kan inductieve detectie interessant zijn. Let erop dat het effectieve detectiebereik van inductieve sensoren afhankelijk kan zijn van het metaaltype.
Wachendorff WDG 58V
Wachendorff positioneert de WDG 58V specifiek voor de food- en beverage-industrie. De fabrikant vermeldt voor deze serie onder andere IP67 + IP69K en specifieke materiaal- en reinigingsbestendigheid. Controleer alsnog de concrete reinigingsprocedure, montage en elektrische uitvoering.
Hansford HS-100 / vibration monitoring
De HS-100 is een industriële IEPE/AC accelerometer voor trillingsanalyse. Hansford noemt food & drink expliciet als toepassingssector voor onder andere conveyors, motoren, pompen en andere roterende machines.
DIANA industriële verlichting
DIANA levert machine-, status- en cameraverlichting. Daarmee kan één verpakkingsmachine zowel functioneel worden verlicht als voorzien van visuele statuscommunicatie en gecontroleerde belichting voor vision.
Aluminium blikken betrouwbaar detecteren
Een aluminium blik is met een inductieve sensor detecteerbaar, maar dat betekent niet dat iedere inductieve sensor dezelfde schakelafstand haalt als op staal. Materiaalrespons, sensorconstructie, montage en gewenste schakelmarge bepalen of inductief praktisch genoeg bereik geeft. Optische detectie kan eveneens geschikt zijn, maar reflecterend aluminium kan de lichtrespons sterk laten variëren. Daarom bestaat er geen universele winnaar.
Inductieve detectie
Interessant wanneer de sensor dicht genoeg bij het blik kan worden gemonteerd en een metalen target betrouwbaar moet worden herkend zonder afhankelijk te zijn van kleur of optische reflectie.
Controleer het nominale bereik voor de gekozen sensortechniek, correctiefactoren voor aluminium indien van toepassing, flush/non-flush montage, productafstand en metalen omgeving rond de sensor.
Relevant: Xecro / STS.Optische detectie
Interessant wanneer meer detectieafstand nodig is of de mechanische opbouw beter past bij een optische sensor. De uitdaging zit in glans, reflectiehoeken, achtergrond en de kleine ruimte tussen producten.
In een snelle canning line moet daarnaast worden gecontroleerd of sensorrespons, pulsduur en PLC-filtering voldoende marge laten bij de hoogste productiesnelheid.
Relevant: Omron / Telemecanique / Xecro.Problemen met betrouwbare blikdetectie?
Stuur een korte video van de lijn en vermeld lijnsnelheid, minimale afstand tussen blikken, detectieafstand en beschikbare montagepositie.
Transparante PET- en glazen flessen detecteren
Transparante flessen zijn optisch lastiger dan ondoorzichtige producten. Licht gaat gedeeltelijk door het materiaal, gebogen oppervlakken geven veranderlijke reflecties en wanddikte, waterdruppels, condens, productkleur en achtergrond beïnvloeden het ontvangen signaal.
Waarom een gewone diffuse fotocel niet altijd stabiel is
Bij diffuse detectie moet voldoende licht via het product naar de ontvanger terugkomen. Een heldere fles kan dat signaal juist grotendeels doorlaten of het afhankelijk van de ronding een andere richting op reflecteren.
Daardoor kan de detectiemarge veranderen tussen lege en gevulde flessen, verschillende kleuren PET, natte flessen of afwijkende flesvormen. Een transparantsensor is specifiek op dit soort kleine optische verschillen gericht.
Omron E3Z-B en Telemecanique XUMT
Omron noemt de E3Z-B expliciet een sensor voor transparante bottle detection. Telemecanique Sensors positioneert XUMT als packaging-sensor voor transparante objecten. Dat maakt beide families relevante richtingen voor PET- en glasdetectie.
De uiteindelijke keuze blijft afhankelijk van afstand, reflector, montagehoek, lijnsnelheid, flesvorm, condens, gewenste uitgang en aansluiting. Bij kritische toepassingen is een test met het echte product verstandig.
Sensoren bij vullen, sluiten en etiketteren
Rond het vul- en sluitproces lopen objectdetectie, machinepositiedetectie en synchronisatie door elkaar. Kies daarom per controlepunt wat de besturing werkelijk moet weten.
Verpakking aanwezig vóór vullen
Detecteer of blik of fles werkelijk in positie staat voordat een vulcyclus start. Optisch is vaak logisch; bij metalen machineposities kan inductief eenvoudiger zijn.
Controleer snelheid, positie en reinigingsomgeving.Vloeistofdetectie is productafhankelijk
Capacitief kan in bepaalde situaties vloeistof door een niet-metalen wand detecteren, maar medium, wanddikte, schuim, vocht en productopbouw beïnvloeden de betrouwbaarheid.
Richting: Xecro capacitief, eerst applicatie beoordelen.Aanwezigheid of correcte plaatsing?
Een simpele aan/uit controle kan met een discrete sensor; voor stand, scheefstand of beschadiging kan vision beter passen.
Optisch · inductief · capacitief · vision.Label aanwezig of registratiemerk?
Een etiket aanwezig melden is een andere taak dan een kleine printmark detecteren. Omron E3S-DC is een actuele color-mark sensor voor verpakkingstoepassingen.
Optisch / contrast- of marksensor.Etiketpositie koppelen aan beweging
Wanneer labelapplicatie of printing gekoppeld moet worden aan werkelijke bandsnelheid, kan encoderfeedback naast de detectiesensor nodig zijn.
Richting: Wachendorff encoderfeedback.Compacte sensoren of fiber
In compacte etiketteer- of sluitstations kan bouwruimte de technologiekeuze bepalen. Een compacte optische of fiber-oplossing kan mechanisch beter integreerbaar zijn.
Bekijk montage vóór selectie.Producttelling en accumulatie op transportbanen
Bij hoge capaciteit kan een sensor technisch ieder product detecteren en toch in de praktijk producten missen. De complete keten van optiek, sensorrespons, pulsduur, minimale productafstand en PLC-ingangsfiltering moet snel genoeg zijn.
Hoe tel je blikken op een snelle conveyor?
Zorg eerst voor een duidelijke overgang tussen product en vrije ruimte. Vervolgens moet de sensor elke overgang snel genoeg kunnen verwerken. Bij sterk reflecterende blikken kan een vaste montagehoek en voldoende signaalmarge belangrijker zijn dan een zo groot mogelijke detectieafstand.
Controleer ook de PLC. Een ingang met te lange filtertijd kan een korte sensorpuls wegfilteren, zelfs wanneer de sensor zelf het blik correct ziet.
Accumulatie is meer dan alleen tellen
Bufferzones moeten bijvoorbeeld kunnen aangeven of een zone vol, leeg of geblokkeerd is. Bij producten die dicht tegen elkaar staan, kan één smalle lichtstraal onvoldoende informatie geven.
Xecro crossed-beam area sensors vormen meerdere gekruiste lichtstralen en kunnen relevant zijn voor bredere of onregelmatige productstromen. Dit zijn detectielichtschermen en niet automatisch veiligheidslichtschermen.
Sensor mist producten bij hogere snelheid?
De oorzaak kan zitten in sensorrespons, productafstand, montage, reflectie of PLC-filtering. Stuur snelheid en een korte video mee.
Encoderfeedback voor snelheid en synchronisatie
Detectiesensoren vertellen waar een product is; een encoder vertelt hoe de machine of het materiaal beweegt. In een snelle verpakkingslijn kan die feedback nodig zijn om stations betrouwbaar met elkaar te synchroniseren.
Encoder op aandrijfas of meetwiel?
Een encoder rechtstreeks op een aandrijfas meet de rotatie van die as. Dat is nuttig voor motor- of conveyorfeedback, maar het zegt niet altijd exact hoe snel product of folie beweegt wanneer slip mogelijk is.
Een meetwiel dat rechtstreeks over het bewegende materiaal of de band loopt, meet de lokale verplaatsing. Daardoor kan een meetwielsysteem relevant zijn voor lengte, printing, labeling en toepassingen waarin slip tussen aandrijving en materiaal moet worden vermeden of zichtbaar wordt.
Selecteer op as/flens of meetwielmechanica, resolutie, maximaal toerental, uitgangssignaal, voeding, kabel/connector en de omgevingscondities.
Kijk dan niet alleen naar de IP-klasse. Reinigingsdruk, temperatuur, reinigingsmiddel, materiaal, asafdichting, connector en montage bepalen samen of een encoder langdurig in de betreffende zone kan functioneren. Wachendorff WDG 58V is een concrete food & beverage-productrichting, maar ook daarbij moet de gekozen uitvoering tegen de werkelijke toepassing worden gecontroleerd.
Snelheid of positie betrouwbaar terugkoppelen?
Indusen kan helpen bij de keuze tussen encoder op aandrijfas, meetwielsysteem of een andere feedbackoplossing.
Condition monitoring van motoren, lagers en conveyors
Een trillingssensor detecteert niet of een blik of fles aanwezig is. Hij heeft een andere functie: het mechanische gedrag van roterende apparatuur volgen. Hansford noemt food & drink als toepassingssector voor onder andere motors, pumps, fans, gearboxes en conveyors.
Trillingsbewaking kan veranderingen in trillingsniveau en -gedrag zichtbaar maken die bijvoorbeeld samenhangen met lagerconditie, onbalans, uitlijning of mechanische speling. Dat kan onderdeel zijn van een preventieve onderhoudsstrategie, maar is geen garantie dat iedere toekomstige storing automatisch wordt voorspeld.
Voor dynamische analyse kan een IEPE/AC accelerometer zoals de Hansford HS-100 relevant zijn. Voor directe continue koppeling met PLC of SCADA zijn binnen het Hansford-programma ook 4–20 mA vibration transmitters beschikbaar.
Aandrijvingen en lagers bewaken?
Bespreek met Indusen welk trillingssignaal, meetprincipe en montagepunt bij de machine en onderhoudsstrategie passen.
Visioninspectie van blik, fles, dop en etiket
Vision wordt relevant zodra de vraag niet meer alleen “aanwezig of niet” is. Denk aan doppositie, etiketstand, OCR, barcode/datamatrix, batchcode, flesvorm of beschadiging. Glanzend aluminium en transparante of reflecterende flessen stellen juist hoge eisen aan de belichting.
Reproduceerbare belichting is onderdeel van de visionoplossing
Een goede camera is niet voldoende wanneer de verlichting tussen producten of gedurende de dag varieert. Camera, lens, product, achtergrond en verlichting moeten als één optische opstelling worden beoordeeld.
DIANA biedt verschillende vormen van cameraverlichting, waaronder bar lights, ring lights, line lights, coaxial lights, tunnel lights en backlights. De juiste vorm wordt bepaald door de inspectietaak en de reflectie-eigenschappen van het product.
Backlight
Voor contour, diameter, hoogte, flesvorm en productaanwezigheid wanneer een scherp silhouet gewenst is.
Ring light
Voor gelijkmatige verlichting rond de camera bij compacte inspectieopstellingen.
Coaxiale verlichting
Kan relevant zijn voor vlakke en reflecterende oppervlakken waarbij gecontroleerde frontale inval nodig is.
Line light
Interessant bij snel bewegende verpakkingen of inspectie over een smalle lijn.
Tunnel light
Kan helpen een complex object van meerdere kanten zo egaal mogelijk te belichten.
Bar light
Flexibele lichtbron voor gerichte inval vanuit één of meerdere gekozen hoeken.
Camera-inspectie instabiel door reflecties?
Bij glanzend aluminium, glas en PET kan de juiste verlichting een groot verschil maken in contrast en reproduceerbaarheid.
DIANA machine- en statusverlichting in verpakkingsmachines
Een moderne canning of bottling machine heeft naast betrouwbare detectie ook goede visuele communicatie nodig. Geïntegreerde verlichting kan zicht geven op vul-, sluit- en inspectiezones en tegelijk machinestatus zichtbaar maken.
Machineverlichting
Functionele LED-verlichting kan operators en servicemonteurs helpen bij storingsanalyse, onderhoud, omstellen, reinigen en productcontrole. Vooral gesloten machinezones en moeilijk bereikbare delen profiteren van verlichting die al in het machineontwerp is geïntegreerd.
Een passende uitvoering wordt gekozen op basis van beschikbare ruimte, lichtverdeling, aansluiting, montage en omgeving. Claim geen washdown- of food-grade-geschiktheid zonder de exacte productdocumentatie te controleren.
Statusverlichting
Geïntegreerde RGB- of RGBW-verlichting kan functioneren als aanvulling op een traditionele signaaltoren. Een machinebouwer kan bijvoorbeeld productie, aandacht, storing of operatoractie direct op of in de machine tonen.
Een mogelijke kleurcodering is groen voor productie, geel/oranje voor aandacht, rood voor storing en blauw voor een proces- of operatorstatus. De daadwerkelijke kleurcodering en logica worden door de machinebouwer bepaald.
Binnen DIANA zijn multicolor- en IO-Link-uitvoeringen aantoonbaar beschikbaar, maar functionaliteit verschilt per serie en uitvoering.
Welke techniek past bij welke functie in de dranklijn?
Onderstaande tabel is een eerste selectiehulp. De uiteindelijke keuze moet worden gecontroleerd op de concrete productgeometrie, snelheid, montage, omgeving en elektrische interface.
| Proces / functie | Typische uitdaging | Mogelijke techniek | Relevante fabrikant |
|---|---|---|---|
| Aluminium blik detecteren | Metaal, reflectie, hoge snelheid, kleine tussenruimte | Inductief / optisch | Xecro / STS / Omron / Telemecanique |
| Transparante PET-fles | Lichttransmissie en gebogen oppervlak | Gespecialiseerde transparantdetectie | Omron / Telemecanique |
| Glazen fles | Reflectie, transparantie, condens | Speciale optische sensor | Omron / Telemecanique |
| Product tellen | Korte pulsduur bij hoge lijnsnelheid | Snelle foto-elektrische detectie | Omron / Telemecanique / Xecro |
| Accumulatie | Veel producten dicht bij elkaar | Optisch / area sensor | Xecro / Omron / Telemecanique |
| Vulpositie | Product én machinepositie bewaken | Optisch / inductief | Omron / Xecro / STS |
| Dop aanwezig | Kleine component, wisselend materiaal | Optisch / inductief / capacitief / vision | Toepassingsafhankelijk |
| Etiket detecteren | Dun materiaal, positie, achtergrond | Optisch / vorksensor / vision | Omron / Telemecanique / Xecro |
| Registratiemarkering | Klein kleur- of contrastverschil | Contrast-/marksensor | Omron |
| Conveyor snelheid | Reproduceerbare synchronisatie | Encoder / meetwiel | Wachendorff |
| Batch- en datumprinting | Positie en snelheid combineren | Encoderfeedback | Wachendorff |
| Aandrijfconditie | Lager-, uitlijn- en trillingsverandering | Trillingssensor / accelerometer | Hansford Sensors |
| Camerainspectie | Reflectie en wisselend omgevingslicht | Vision + gecontroleerde verlichting | DIANA voor verlichting |
| Machine-interieur | Operatorzicht en onderhoud | Machineverlichting | DIANA |
| Machinestatus | Snelle lokale visuele informatie | RGB / RGBW-statusverlichting | DIANA |
Welke Indusen-fabrikant past bij welke toepassing?
Binnen één drankverpakkingslijn is het logisch dat meerdere fabrikanten naast elkaar worden gebruikt. De toepassing bepaalt het sensorprincipe; pas daarna volgt de product- en merkselectie.
Omron
Relevant voor foto-elektrische productdetectie, transparante flessen, kleur-/contrastmarkeringen en diverse snelle machinefuncties.
Bekijk Omron →Telemecanique Sensors
Compacte foto-elektrische sensoren en specifieke transparantdetectie, onder andere voor packagingtoepassingen.
Bekijk Telemecanique Sensors →Xecro
Inductieve, capacitieve en optische sensoren, vorksensoren, frame- en area sensors voor compacte of afwijkende detectietaken.
Bekijk Xecro →STS Electronics
Praktische sensortechniek voor metalen machineposities, eindstanden, carriers en retrofit van bestaande detectiesensoren.
Bekijk STS Electronics →Wachendorff Automation
Encoders en meetsystemen voor conveyorfeedback, printing, etikettering, positionering en synchronisatie.
Bekijk Wachendorff →Hansford Sensors
Industriële vibration sensors, 4–20 mA transmitters en IEPE accelerometers voor roterende machines en conveyors.
Bekijk Hansford Sensors →DIANA Electronic-Systeme
Industriële machineverlichting, geïntegreerde statusverlichting en specifieke verlichting voor camera- en visiontoepassingen.
Bekijk DIANA →Welke gegevens hebben wij nodig?
Bij snelle lijnen is een korte video vaak minstens zo waardevol als een datasheet. Daarmee worden productafstand, beweging, reflectie, montage en mogelijke verstoringen direct zichtbaar.
Veel detectiepunten bevinden zich buiten een directe productzone en kunnen prima met reguliere industriële sensortechniek worden opgelost. Voor locaties die intensief worden gereinigd of aanvullende hygiënische eisen hebben, moeten beschermingsgraad, materiaal, afdichting, connector, kabel en eventuele chemische bestendigheid per exacte productuitvoering worden gecontroleerd. Een merk of sensorfamilie wordt daarom niet automatisch als “food-grade” aangeduid.
Verder zoeken vanuit het concrete lijnprobleem
Deze pagina behandelt de complete canning- en bottling-line. Voor een specifiek detectie- of vervangingsvraagstuk vindt u hieronder gerichtere verdieping.
Veelgestelde vragen over sensoren in blik- en drankverpakkingslijnen
Kan een inductieve sensor een aluminium blik detecteren?
Ja, aluminium is elektrisch geleidend en kan met inductieve technologie worden gedetecteerd. Het praktische schakelbereik kan echter verschillen van dat op staal en hangt af van de sensorconstructie. Controleer daarom het bereik op aluminium, de montagewijze en de gewenste schakelmarge. Bij grotere detectieafstanden kan optische detectie eveneens een geschikte route zijn. De beste keuze hangt af van snelheid, ruimte en montage.
Welke sensor gebruik ik voor blikdetectie?
Voor een aluminium of stalen blik kunnen zowel inductieve als optische sensoren worden gebruikt. Inductief is onafhankelijk van kleur en glans, maar vraagt voldoende korte afstand. Optisch kan meer montagevrijheid geven, maar reflectie en achtergrond moeten worden beheerst. Bij een snelle canning line moeten daarnaast sensorrespons, minimale afstand tussen blikken en PLC-filtering worden meegenomen.
Welke sensor detecteert transparante PET-flessen?
Gebruik bij voorkeur een sensor die voor transparante objecten is ontwikkeld. Omron E3Z-B en Telemecanique XUMT zijn relevante productrichtingen. Flesvorm, wanddikte, kleur, condens, achtergrond en detectieafstand kunnen de signaalmarge beïnvloeden. Voor een kritische bottling line is testen met de werkelijke PET-fles en montagepositie aan te raden.
Waarom werkt een gewone fotocel niet altijd betrouwbaar op glas?
Glas laat veel licht door en gebogen oppervlakken kunnen licht in een andere richting reflecteren. Daardoor verandert het ontvangen sensorsignaal soms maar beperkt wanneer een fles passeert. Condens, waterdruppels, verschillende flesvormen en achtergrond kunnen dit verder beïnvloeden. Transparantdetectie is specifiek ontworpen om kleinere veranderingen in het optische pad betrouwbaar te herkennen.
Hoe kunnen blikken op hoge snelheid worden geteld?
Zorg voor een sensoropstelling die een duidelijke puls per product geeft en controleer of de complete signaalketen snel genoeg is. Niet alleen de sensorrespons telt: ook de minimale afstand tussen producten, pulsduur, PLC-scan en ingangsfiltijd kunnen bepalen of ieder blik wordt geregistreerd. Een korte video en de lijnsnelheid zijn daarom belangrijke gegevens bij de selectie.
Welke sensor gebruik ik voor dopcontrole?
Voor alleen aanwezigheid kan een optische, inductieve of capacitieve sensor voldoende zijn, afhankelijk van dopmateriaal en montage. Bij controle op scheefstand, beschadiging, logo, kleur of correcte positie kan vision geschikter zijn. Bepaal daarom eerst of alleen een binaire “dop aanwezig”-controle nodig is of een echte kwaliteitsinspectie.
Hoe detecteer ik een ontbrekend etiket?
Dat hangt af van labelmateriaal, achtergrond en beschikbare detectiepositie. Een optische sensor kan aanwezigheid controleren, terwijl een vorksensor interessant kan zijn wanneer label en drager door een vaste sleuf lopen. Voor registratie- of printmarks is een contrast-/marksensor relevant. Moet ook de positie of printkwaliteit worden gecontroleerd, dan kan vision nodig zijn.
Wanneer heb ik een encoder nodig in een verpakkingslijn?
Wanneer de besturing niet alleen moet weten dát een product aanwezig is, maar ook hoe snel of hoe ver de lijn beweegt. Encoderfeedback wordt onder andere gebruikt voor conveyor snelheid, etikettering, printing, lengte- meting en synchronisatie tussen stations. Kies mechanica, resolutie, signaal en voeding op basis van de besturing en toepassing.
Hoe meet ik de snelheid van een conveyor?
Een encoder kan rechtstreeks op een aandrijfas worden gemonteerd om rotatiesnelheid te meten. Een meetwielsysteem meet juist de beweging aan de band of het materiaal zelf en kan daarom interessant zijn wanneer slip relevant is. Welke methode beter past hangt af van mechanische toegankelijkheid, slip, gewenste nauwkeurigheid en meetdoel.
Kunnen trillingssensoren worden gebruikt op bottling lines?
Ja, voor roterende machineonderdelen zoals motoren, pompen, lagers, tandwielkasten en conveyors kan vibration monitoring relevant zijn. De trillingssensor bewaakt niet de fles of het blik, maar het mechanische gedrag van de aandrijving. Veranderingen kunnen informatie geven voor onderhoud, maar een trillingssensor voorspelt niet gegarandeerd iedere storing.
Welke verlichting gebruik ik bij camera-inspectie van aluminium blik?
Er is geen universele lichtvorm. Glanzend aluminium kan sterke spiegelende reflecties veroorzaken. Afhankelijk van inspectietaak kunnen bar lights, ring lights, coaxiale verlichting, backlight, line light of tunnel light relevant zijn. Camera, lens, blikoppervlak, achtergrond en gewenste kwaliteitscontrole moeten gezamenlijk worden getest.
Welke informatie is nodig om een bestaande sensor te vervangen?
Stuur fabrikant, volledig typenummer, foto's van sensor en typeplaatje, huidige functie, aansluiting en montagematen. Voeg bij een snelle productdetectie ook lijnsnelheid en minimale productafstand toe. Voor een encoder zijn daarnaast as- of holle-asmaat, flens, resolutie, uitgangssignaal en voedingsspanning belangrijk.
Sensor, encoder of verlichting nodig voor een blik- of drankverpakkingslijn?
Stuur een foto of video, het product, de lijnsnelheid, het huidige component, de gewenste functie en eventuele technische eisen. Indusen beoordeelt welke technologie en fabrikant technisch op de toepassing aansluiten en kan bij bestaande machines ook een vervangingsroute onderzoeken.